Copyright © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Kaikki oikeudet pidätetään.
Links Sitemap RSS XML Tietosuojakäytäntö
Kun luotettavien kertakäyttöisten valvontatuotteiden kysyntä muokkaa edelleen lääketieteellisten kulutustarvikkeiden valmistusta, EKG-elektrodien valmistajat tarkastelevat tarkemmin, miten yksittäiset tuotantovaiheet toimivat yhdessä. Valmistajat tarvitsevat yhä enemmän prosessia, joka käsittelee herkkiä materiaaleja johdonmukaisesti, rajoittaa vältettävissä olevaa jätettä ja tarjoaa selkeät tarkistuspisteet saapuvista rullista valmiisiin elektrodeihin.
Monille tehtaille tärkein mahdollisuus on yhdistää hydrogeelipinnoitus, laminointi, komponenttien sijoittelu ja tarkkuusleikkaus koordinoiduksi työnkuluksi. Kun nämä vaiheet suunnitellaan yhdeksi prosessiksi erillisten saarten sijaan, tuotantotiimit voivat paremmin hallita materiaalin liikkumista, vähentää toistuvaa käsittelyä ja tunnistaa laatuvaihtelun lähteet nopeammin.
Kertakäyttöinen EKG-elektrodi voi näyttää yksinkertaiselta, kun sitä tarkastellaan valmiina tuotteena, mutta sen rakenteessa voi olla useita toiminnallisia kerroksia. Suunnittelusta riippuen ne voivat sisältää taustamateriaalia, johtavaa hydrogeeliä, liimaelementtejä, napsautus- tai kielekeliitin, irrotettava vuoraus ja joskus lyijylanka. Jokaisella kerroksella on omat käsittelyominaisuudet. Jännitys, kohdistus, pinnoitus tai liimaus yhdessä vaiheessa voi vaikuttaa seuraavaan toimintoon.
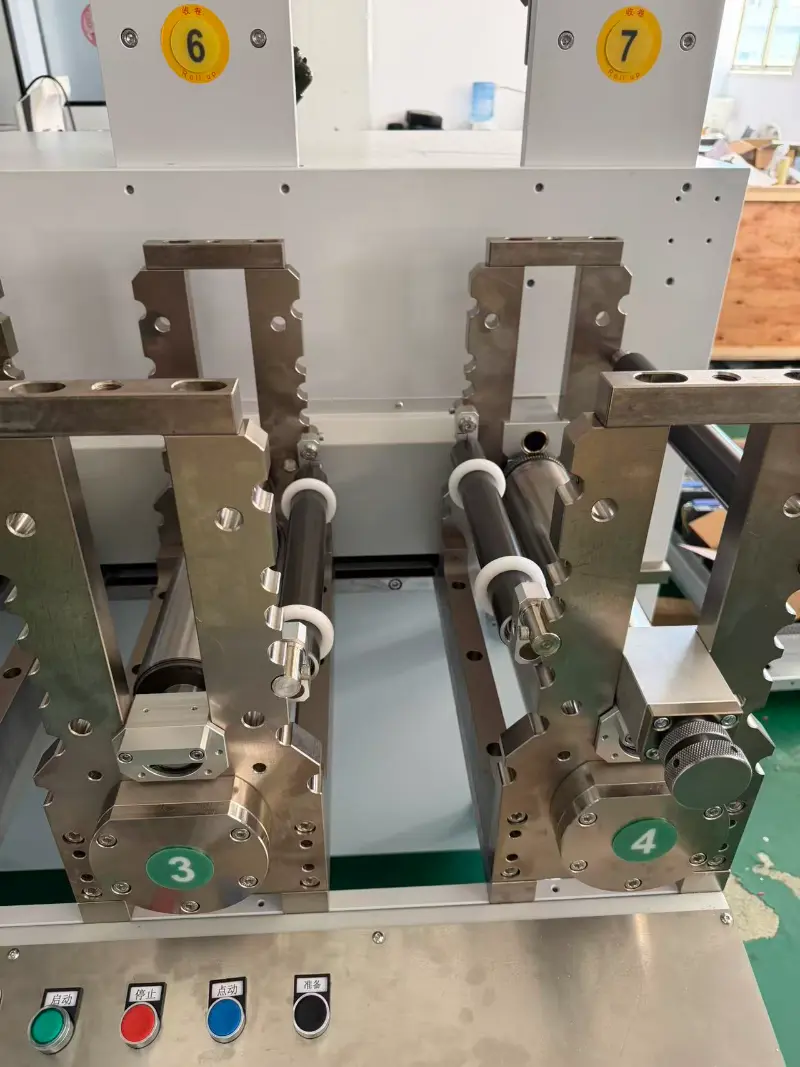
Tämä on yksi syy, miksi valmistajat tarkistavat koko tuotantojakson ennen kuin investoivat uusiin laitteisiin. AnEKG-elektrodien tuotantokone ei pitäisi arvioida pelkästään sen nimellistehon perusteella, vaan myös sen perusteella, kuinka se syöttää materiaalia, ylläpitää rekisteröintiä, käsittelee romua ja antaa käyttäjien seurata prosessiolosuhteita.
Linjoilla, jotka levittävät johtavaa hydrogeeliä talon sisällä, pinnoitus on kriittinen vaihe. Pinnoitteen suorituskykyyn voivat vaikuttaa koostumus, viskositeetti, alustan kunto, linjan nopeus, lämpötila ja kovettumismenetelmä. Jos pinnoite on epätasainen tai materiaali ei ole saavuttanut vaadittua tilaa ennen jatkokäsittelyä, myöhemmät vaiheet voivat paljastaa ongelmia, kuten epäyhtenäisiä reunoja, siirtymistä vuorauksiin tai vaihtelua valmiiden kappaleiden välillä.
Automaatio voi auttaa koordinoimalla radan nopeutta päällystysyksikön ja kovetusosan kanssa ja samalla helpottaa tärkeimpien asetusten tallentamista ja toistamista. Automatisointi ei kuitenkaan korvaa prosessikehitystä. Valmistajien on vielä vahvistettava sopivat materiaalispesifikaatiot, tarkistettava kovettumisolosuhteet ja testattava valmis elektrodi suunniteltujen suorituskykyvaatimusten mukaisesti.
Jotkut valmistajat käyttävät esigeeliytettyjä rullia sen sijaan, että pinnoittavat linjalla hydrogeeliä. Oikea valinta riippuu odotetusta kysynnästä, saatavilla olevasta teknisestä asiantuntemuksesta, raaka-ainetoimituksista, tuotesuunnittelusta ja kunkin reitin operointikustannuksista. Hyvässä investointivertailussa tulee ottaa huomioon koko prosessi, ei vain pinnoitusyksikön ostohinta.
Päällystyksen jälkeen tai esigeeliytettyjä materiaaleja käsiteltäessä kerrokset on saatettava yhteen oikeaan asentoon. Manuaalisessa tai löyhästi yhdistetyssä prosessissa käyttäjien saattaa olla tarpeen siirtää rullia asemien välillä, kohdistaa materiaaleja uudelleen tai tarkistaa viitemerkit toistuvasti. Nämä ylimääräiset kosketukset voivat aiheuttaa vaihtelua ja hidastaa linjaa, varsinkin kun tuotteessa on useita kerroksia tai pieni aktiivinen alue.
Integroitu materiaalin ohjaus ja hallittu jännitys voivat auttaa pitämään rainan vakaana sen kulkiessa laminointi- ja komponenttien sijoitusasemien läpi. Anturit, kohdistusmerkit ja säädettävät ohjaimet voivat tukea yhdenmukaisempaa paikannusta, mutta niiden tehokkuus riippuu materiaalista ja tuotteen geometriasta. Ohuet kuitukankaat, kalvot, johtavat kankaat ja geelipinnoitetut kankaat eivät aina reagoi samalla tavalla jännityksen tai nopeuden muutoksiin.
Tästä syystä valmistajien tulee validoida automaatio käyttämällä edustavia tuotantomateriaaleja, ei vain tyhjiä ajoja tai esittelyteloja. Tällaiset kokeet auttavat myös insinöörejä asettamaan realistiset rajat nopeudelle, kohdistustoleranssille ja hyväksyttävälle seisokkiajalle.
Meistileikkaus antaa elektrodille sen lopullisen ääriviivan ja auttaa määrittelemään, kuinka materiaalikerrokset kohdistuvat aktiivisen alueen ympärille. Joko pyörivissä tai muissa leikkausjärjestelyissä työkalun rakenne, materiaalin paksuus, vuorauksen ominaisuudet, kohdistustarkkuus ja jätteen poisto vaikuttavat kaikki tulokseen.
Huonosti kontrolloitu leikkaus voi jättää jälkeensä epätäydellisiä leikkauksia, vaurioituneita vuorauksia, epäsäännöllisiä reunoja tai jätettä, joka ei kuoriudu puhtaasti. Nämä ongelmat voivat aiheuttaa keskeytyksiä edelleen linjan varrella ja lisätä materiaalin kulutusta. Hyvin konfiguroitu EKG-elektrodien tuotantokone on siksi arvioitava todellisen tuotteen rakenteen ja leikkausasettelun perusteella. Onteloiden määrä, osien välinen etäisyys, rainan leveys ja romun poistosuunta voivat kaikki vaikuttaa käyttökelpoiseen tuottoon.
Paras asetus ei ole aina suurin mekaaninen nopeus. Hieman hitaammin kulkeva linja, jossa on luotettava rekisteröinti ja puhdas jätteenpoisto, voi tuottaa enemmän hyväksyttäviä tuotteita vuorossa kuin nopeampi linja, joka vaatii usein pysäytyksiä ja säätöjä. Valmistajien tulisi verrata hyvän kappaleen tuotantoa, vaihtoaikaa, romumäärää ja suunnittelemattomia seisokkeja otsikon nopeusluvun rinnalla.
Automaatio voi tehdä prosessiolosuhteista toistettavia, mutta se ei varmista, että valmis elektrodi on sinänsä turvallinen tai tehokas. Laatusuunnittelussa on otettava huomioon tuotteen käyttötarkoitus, materiaalit, sähkösuunnittelu, ihokosketusolosuhteet ja ilmoitettu säilyvyysaika. Tuotteesta riippuen valmistajien on ehkä arvioitava ominaisuuksia, kuten sähköinen suorituskyky, tarttuvuus, materiaalien yhteensopivuus, mittojen yhtenäisyys ja stabiilisuus ajan myötä.
In-line-tarkastukset voivat auttaa tunnistamaan näkyvät viat, puuttuvat komponentit, sijaintivirheet tai poikkeamat määritellyistä prosessirajoista ennen kuin suuri määrä materiaalia käsitellään. Näytteenotto ja valmiiden tuotteiden testaus ovat edelleen tärkeitä, koska kaikkia suorituskykyominaisuuksia ei voida varmistaa tuotantolinjan kameralla tai anturilla. Laatutietueiden tulee myös linkittää materiaalierät, koneen asetukset, tarkastustulokset ja korjaavat toimenpiteet, jotta ongelma voidaan tutkia pelkän havaitsemisen sijaan.
Pysyvän elektrodien valmistuskoneen tulee tarjota kriittiset asetukset koulutettujen käyttäjien ulottuville ja tukea dokumentoitua lähestymistapaa vaihtoihin ja viankäsittelyyn. Laitteet itsessään ovat vain osa laatujärjestelmää; tuotespesifikaatiot, validoidut menettelyt, toimittajien tarkastukset, käyttäjien koulutus ja lopputestaus ovat edelleen tärkeitä.
Ennen linjan valintaa valmistajien tulee määritellä valmistettavat elektrodimallit, odotettu teho, telan leveydet, kerrosrakenne, liitintyyppi ja hyväksyttävä vaihtoaika. Esimerkiksi liittimen sijoitus, lyijylangan kiinnitys, tarkastus ja pakkausvaatimukset voivat vaihdella huomattavasti tuoteperheiden välillä.
Käytännön konearvioinnin tulee sisältää edustavia näytteitä, materiaalispesifikaatioita, ehdotettua prosessikulkua ja selkeät koetuotannon hyväksymiskriteerit. Ostajien kannattaa kysyä, miten reseptiasetukset tallennetaan, miten uusi koko otetaan käyttöön, mitkä kuluvat osat vaativat säännöllistä vaihtoa ja mitä tukea on saatavilla asennukseen ja käyttäjien koulutukseen.
Valmistajille, jotka suunnittelevat linjan laajentamista tai nykyaikaistamista, anEKG-elektrodien tuotantokone tulee konfiguroida vaaditun tuotteen ympärille ja tarkistaa sen todellisilla materiaaleilla.
EKG-elektrodien valmistuksen seuraavaa vaihetta tuskin määrittelee pelkkä automaatio. Sen arvo tulee siitä, kuinka hyvin pinnoitus, materiaalinkäsittely, laminointi, leikkaus, tarkastus ja tuotantokirjanpito toimivat yhdessä. Tehtaat, jotka yhdistävät realistisen prosessin validoinnin hyvin integroituihin laitteisiin, voivat tehdä tietoisempia päätöksiä tuotosta, materiaalien käytöstä ja laadun parantamisesta.
Kun tuotantovaatimukset vaihtelevat, hyödyllisin automaatiostrategia on aloittaa tuotteesta, kartoittaa prosessi, tunnistaa vaihtelun lähteet ja valita sitten laitteet, jotka vastaavat näihin tarpeisiin. Tällä lähestymistavalla valmistajat voivat pyrkiä parempaan johdonmukaisuuteen olettamatta, että suurempi nopeus tarkoittaa automaattisesti parempaa tuotannon suorituskykyä.
Copyright © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Kaikki oikeudet pidätetään.
Links Sitemap RSS XML Tietosuojakäytäntö